CNC Makas Kesim Rehberi: Giyotin Makas ile Paslanmaz Çelik Sac Kesim
Giyotin makas kesim teknolojisinin temelleri, paslanmaz çelik sac ve levha kesim kapasiteleri, bıçak seçimi, kenar kalitesi ve doğru kesim yöntemi seçimi hakkında kapsamlı teknik rehber.
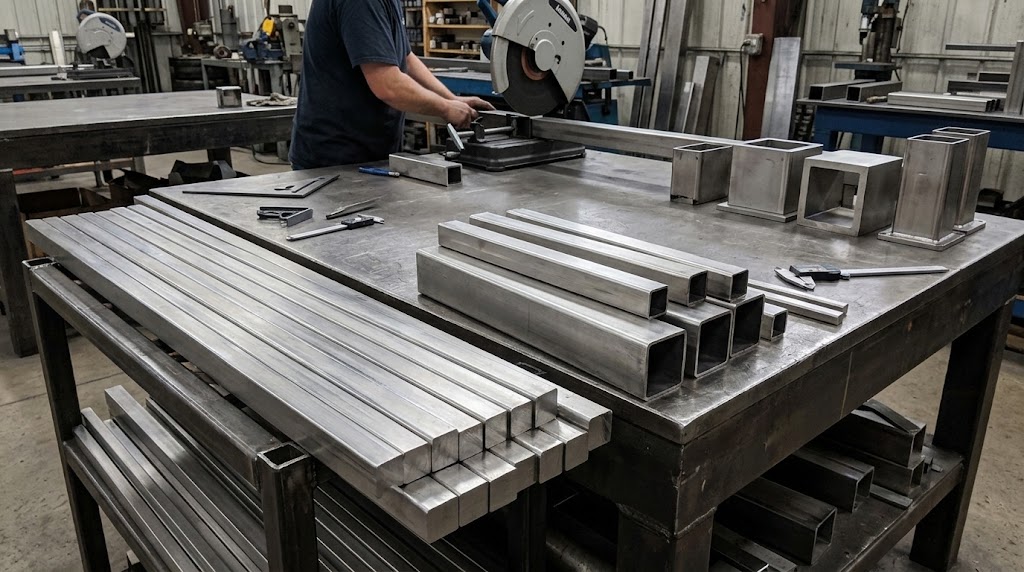
Paslanmaz çelik sac ve levha işlemenin ilk ve en temel adımı kesim işlemidir. Endüstriyel üretimde kullanılan çok sayıda kesim yöntemi arasında giyotin makas (shearing), düz kesim hatlarında hız, ekonomi ve güvenilirlik açısından hâlâ en yaygın tercih edilen yöntemdir. Bu rehberde, CNC giyotin makas kesim teknolojisinin çalışma prensipleri, paslanmaz çeliğe özel parametreler, diğer kesim yöntemleriyle karşılaştırma ve doğru uygulama seçimi konularını derinlemesine ele alıyoruz.
Giyotin Makas Kesim: Temel Çalışma Prensibi
Giyotin makas, bir alt bıçak (sabit) ve bir üst bıçak (hareketli) arasında malzemenin kesilmesi prensibine dayanır. Üst bıçak, alt bıçağa göre belirli bir rake açısıyla (genellikle 0.5°-3.5°) eğimlidir. Bu açı sayesinde kesim kuvveti sacın tüm genişliğine aynı anda değil, kademeli olarak uygulanır. Sonuç olarak gerekli toplam kesim kuvveti azalır ve daha kalın malzemelerin kesilmesi mümkün olur.
Kesim işlemi dört aşamada gerçekleşir: birinci aşamada bıçak malzemeye temas eder ve elastik deformasyon başlar; ikinci aşamada plastik deformasyon bölgesi oluşur ve malzeme akmaya başlar; üçüncü aşamada çatlak oluşumu başlar ve kırılma bölgesi gelişir; dördüncü aşamada çatlaklar birleşerek kesim tamamlanır. Paslanmaz çeliğin yüksek sünekliği nedeniyle plastik deformasyon aşaması karbon çeliğe kıyasla daha uzundur; bu da kesim kenarında daha geniş parlak bant (burnish zone) oluşmasına neden olur.
Hidrolik ve Mekanik Giyotin Makas Karşılaştırması
Giyotin makaslar tahrik sistemine göre iki ana tipte üretilir. Hidrolik giyotin makas, piston-silindir sistemiyle çalışır ve strok boyunca sabit kuvvet sağlar. Kalın paslanmaz çelik lama ve levha kesiminde güvenilir performans sunar. Aşırı yüklenme koruması otomatiktir ve bıçak hasarı riski minimaldır. 0.5mm'den 25mm'ye kadar paslanmaz çelikte kesim yapabilir.
Mekanik giyotin makas ise volan-kavrama mekanizmasıyla çalışır ve daha yüksek strok hızına sahiptir. İnce saclarda (0.5mm-6mm) dakikada 60'ın üzerinde strok yapabilir ve yüksek adetli seri üretimde hız avantajı sağlar. Ancak kalın malzemelerde kapasite sınırlıdır ve aşırı yüklenme koruması daha zayıftır. Paslanmaz kare çubuk ve ince profillerin format kesiminde mekanik makas ekonomik bir çözüm olabilir.
Modern CNC giyotin makaslar, her iki tahrik tipinde de otomatik arka dayama (backgauge), programlanabilir kesim sırası, otomatik bıçak boşluğu ayarı ve dokunmatik panel kontrolü gibi özellikler sunmaktadır. Bu otomasyon, operatör bağımlılığını azaltır ve her parçada aynı kaliteyi garanti eder.
Bıçak Boşluğu ve Kenar Kalitesi
Makas kesimde en kritik parametre bıçak boşluğudur (clearance). Bıçak boşluğu, üst ve alt bıçak arasındaki yatay mesafedir ve genellikle malzeme kalınlığının yüzdesi olarak ifade edilir. Paslanmaz çelik için optimal bıçak boşluğu, malzeme kalınlığının %5-7'si arasındadır. Bu değer, karbon çeliğe (%8-10) kıyasla daha dardır çünkü paslanmaz çeliğin yüksek mukavemeti ve sünekliği geniş boşlukta aşırı çapak oluşumuna neden olur.
Doğru bıçak boşluğu ayarlandığında kesim kenarı üç bölgeden oluşur: parlak kesim bandı (burnish zone — malzemenin plastik deformasyonla düzgün kesildiği bölge), kırılma bölgesi (fracture zone — malzemenin çatlaklara yoluyla ayrıldığı pürüzlü bölge) ve çapak (burr — kenar boyunca oluşan ince çıkıntı). İdeal kesim kenarında parlak bant, toplam kalınlığın %60-70'ini oluşturur. Abkant büküm öncesi yapılan makas kesimde çapak yönü, büküm kalitesini doğrudan etkiler; bu nedenle çapak tarafının büküm iç yarıçapına bakması tercih edilir.
Paslanmaz Çelik İçin Bıçak Seçimi
Paslanmaz çelik kesiminde kullanılan bıçaklar, karbon çelik kesiminde kullanılanlardan farklı özelliklere sahip olmalıdır. Paslanmaz çeliğin yüksek sertliği ve yapışma eğilimi, bıçak aşınmasını hızlandırır. Bu nedenle yüksek krom içerikli soğuk iş takım çelikleri (örneğin D2, AISI D6) veya toz metalürjisi (PM) çelikleri tercih edilir.
Bıçak açısı (rake angle) da paslanmaz çeliğe göre optimize edilmelidir. Standart karbon çelik kesiminde 1-2° rake açısı kullanılırken, paslanmaz çelikte 0.5-1.5° arası daha düşük açılar tercih edilir. Daha düşük rake açısı, kesim kuvvetini biraz artırır ancak lama ve kalın saclarda bükülme ve eğilme riskini azaltır. Bıçak bileme aralıkları, paslanmaz çelikte karbon çeliğe kıyasla %30-50 daha sık olmalıdır.
Kesim Kapasiteleri ve Kalınlık Aralıkları
CNC giyotin makas ile paslanmaz çelik sac kesim kapasitesi, makinenin tonajına ve bıçak uzunluğuna bağlıdır. Endüstriyel giyotin makasların tipik kapasiteleri şöyledir:
- Hafif seri (100-200 ton): 0.5mm-6mm kalınlıkta, 2500mm'ye kadar genişlikte paslanmaz sac kesim. Atölye tipi üretimde yaygın.
- Orta seri (200-400 ton): 0.5mm-12mm kalınlıkta, 3000mm'ye kadar genişlikte kesim. Genel endüstriyel kullanım.
- Ağır seri (400-800 ton): 0.5mm-20mm kalınlıkta, 4000mm'ye kadar genişlikte kesim. Ağır sanayi ve tank imalatı.
- Ekstra ağır (800+ ton): 25mm'ye kadar paslanmaz çelik levha kesimi. Özel sipariş makineler.
Unutulmamalıdır ki, aynı makinede karbon çelikte 20mm kesilebilirken paslanmaz çelikte bu değer yaklaşık 12-16mm'ye düşer. Bunun nedeni paslanmaz çeliğin ~%50 daha yüksek çekme mukavemetidir. Paslanmaz çelik boru ve profil gibi kapalı kesitlerin makas ile kesilmesi önerilmez; bu ürünler için CNC boru kesim veya lazer kesim tercih edilmelidir.
Makas Kesim ve Lazer Kesim Karşılaştırması
Makas kesim ile lazer kesim, birbirini tamamlayan iki farklı teknolojidir. Makas kesim yalnızca düz hatlarda çalışır ancak düz kesim işlemlerinde lazer kesime kıyasla %40-60 daha ekonomiktir ve daha hızlıdır. Lazer kesim ise karmaşık geometriler, eğrisel hatlar, delikler ve detaylı şekiller için vazgeçilmezdir.
Pratikte her iki yöntem birlikte kullanılır: büyük sac levhalar önce makas ile formata (dikdörtgen boyutlara) kesilir, ardından lazer ile detaylı şekil kesim yapılır. Bu hibrit yaklaşım hem maliyeti optimize eder hem de üretim hızını artırır. Benzer şekilde, CNC plazma kesim ile de kombine edilebilir; plazma kesim kalın levhalarda (15mm+) lazer kesime kıyasla ekonomik avantaj sağlar.
Sac Format Kesim ve Nesting Optimizasyonu
Format kesim, büyük boyutlu sacların müşteri ihtiyacına uygun küçük parçalara bölünmesidir. CNC giyotin makas, bu işlem için en verimli araçtır. Standart sac boyutları olan 1000×2000mm, 1250×2500mm, 1500×3000mm ve 2000×6000mm formatlarından istenilen boyutlarda parçalar kesilebilir.
CNC programlama sayesinde, bir sac üzerindeki kesim planı (nesting) optimize edilerek fire oranı minimuma indirilir. Akıllı nesting yazılımları, farklı boyutlardaki parçaları sac üzerinde en verimli şekilde yerleştirerek malzeme kullanım oranını %90'ın üzerine çıkarabilir. Bu durum, birim fiyatı yüksek olan paslanmaz kare çubuk ve lama üretiminde önemli maliyet tasarrufu sağlar.
Endüstriyel Uygulama Alanları
CNC makas kesim; makine imalatında gövde panelleri ve braketler, gıda endüstrisinde hijyenik tezgâh üstleri ve kaplar, mimaride cephe giydirme panelleri ve asansör kabinleri, enerjide kazan sacları ve eşanjör plakaları, otomotivde yapısal elemanlar ve panel parçaları gibi geniş bir yelpazede kullanılmaktadır.
Paslanmaz çelik flanş imalatında ham plaka, makas ile kare formata kesilir ve ardından CNC tornada daire formuna getirilir. Altıgen çubuk üretiminde kullanılan hammadde saclar da makas kesim ile boyutlandırılır. Bu örneklerde görüldüğü gibi makas kesim, birçok farklı ürünün üretim zincirinde temel bir proses olarak yer alır.
İş Güvenliği ve Kalite Kontrol
Giyotin makas kesimde iş güvenliği kritik önem taşır. Modern CNC giyotin makaslar; çift el kumanda sistemi, ışık perdesi (light curtain), mekanik koruma bariyeri ve acil durdurma butonları gibi çoklu güvenlik sistemleri ile donatılmıştır. Operatörlerimiz, düzenli iş güvenliği eğitimlerinden geçer ve tüm koruyucu ekipmanları kullanarak çalışır.
Kalite kontrol sürecimizde her parti kesimde boyutsal ölçüm (kumpas, mikrometre), kenar kalitesi görsel kontrolü, çapak kontrolü ve yüzey hasarı denetimi yapılır. Ölçüm sonuçları dijital olarak kaydedilir ve izlenebilirlik sağlanır. Yüzey işleme gerektiren parçalarda kesim sonrası çapak alma ve kenar yumuşatma işlemi de hizmet kapsamımız dahilindedir.
Doğru Kesim Yöntemini Seçmek
Projeniz için en uygun kesim yöntemini belirlerken şu kriterleri değerlendirin: Kesim hattı düz mü yoksa eğrisel mi? Düz kesimler için makas kesim en ekonomik seçenektir. Malzeme kalınlığı nedir? 25mm'ye kadar düz kesimler için makas, 20mm'ye kadar şekil kesimler için lazer, 40mm+ kalınlıklarda plazma tercih edilir. Adet ne kadar? Yüksek adetli düz kesimlerde makas hız avantajı sağlar. Kenar kalitesi beklentiniz nedir? En yüksek kenar kalitesi lazer kesimden, ekonomik düzgün kenar makas kesimden elde edilir.
Upinox olarak hem CNC makas kesim hem de lazer kesim hizmetlerimizle projeniz için en uygun kesim çözümünü sunuyoruz. Teknik ekibimiz, çiziminizi ve ihtiyaçlarınızı değerlendirerek maliyet-kalite dengesi açısından en optimum yöntemi önerecektir.
Makas Kesim Teklifi Alın
Sac ölçülerinizi ve adetlerinizi gönderin, aynı gün fiyat teklifimizi iletelim. Malzeme tedarikinden kesime kadar tek elden çözüm.