Özel İmalat Paslanmaz Boru Rehberi: Süreç, Standartlar ve Uygulama Alanları
Standart katalog ölçülerinin ötesinde, projenize özel çap, et kalınlığı ve profil kesitinde paslanmaz çelik boru üretiminin tüm teknik detayları.
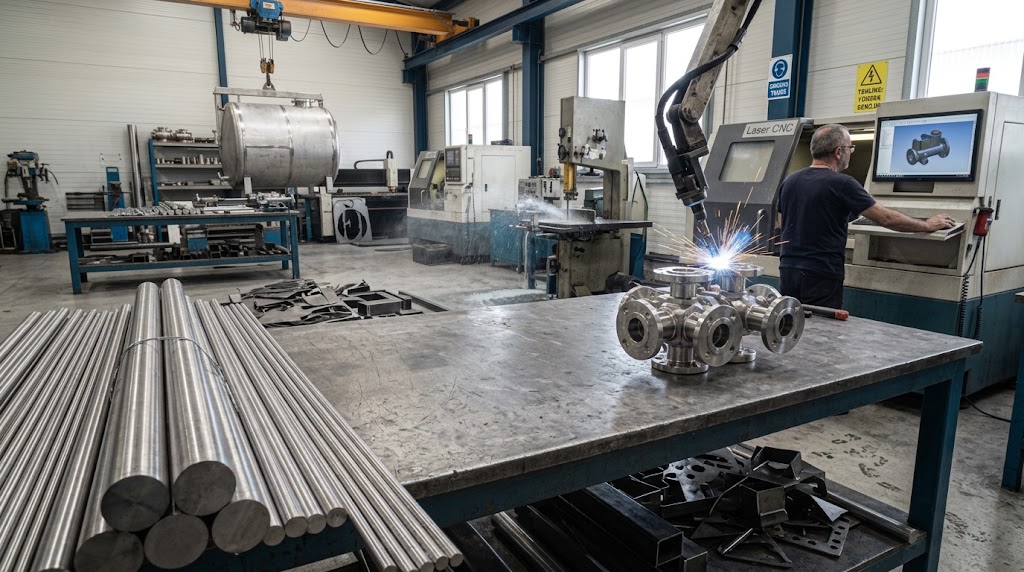
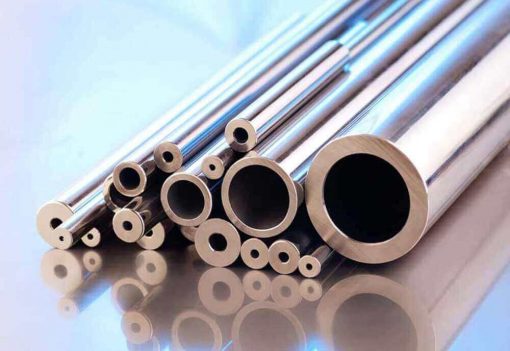
Endüstriyel projelerde standart stok paslanmaz çelik boru ölçüleri her zaman yeterli olmayabilir. Özel çap aralıkları, alışılmadık et kalınlıkları, proje bazlı boy gereksinimleri veya farklı profil kesitleri gerektiren uygulamalarda özel imalat boru üretimi kaçınılmaz hale gelir. Bu rehberde, özel imalat paslanmaz boru üretim sürecini, kaynaklı ve dikişsiz yöntemleri, uluslararası standartları, kalite kontrol ve test prosedürlerini, sertifikasyon gereksinimlerini ve sektörel uygulama alanlarını detaylı olarak inceliyoruz.
Özel Boru Üretim Süreci
Özel imalat boru üretimi, müşterinin teknik şartnamesinin alınmasıyla başlayan ve sevkiyatla tamamlanan çok aşamalı bir süreçtir. İlk adımda, projenin gerektirdiği dış çap, et kalınlığı (veya iç çap), malzeme kalitesi (304, 316, duplex vb.), yüzey finish durumu, boy, tolerans sınıfları ve test/sertifika kapsamı netleştirilir.
Fizibilite aşamasında, talep edilen ölçü ve kalite kombinasyonunun teknik olarak üretilebilirliği değerlendirilir. Hammadde temini, üretim yöntemi seçimi (kaynaklı veya dikişsiz), ısıl işlem gereksinimleri ve tahmini üretim süresi belirlenir. Teknik teklif ve üretim planı müşteri onayına sunulur.
Üretim aşamasında, onaylanan spesifikasyona göre hammadde tedariği yapılır. Giriş kalite kontrolünde hammaddenin kimyasal ve mekanik özellikleri doğrulanır. Ardından seçilen üretim yöntemine göre boru imalatı gerçekleştirilir, ısıl işlem uygulanır, yüzey finish işlemi yapılır ve nihai ürün kalite kontrol ve testlerden geçirilir. Tüm süreç boyunca izlenebilirlik (traceability) sağlanır ve her aşama dokümante edilir.
Kaynaklı Boru Üretim Yöntemi
Kaynaklı (welded) boru üretimi, paslanmaz çelik sac şeridin (coil veya strip) rulo halden açılarak düzleştirilmesi, form silindirlerinden geçirilerek tüp formuna bükülmesi ve uzunlamasına kaynak dikişiyle birleştirilmesi esasına dayanır. Kaynak yöntemi olarak TIG (GTAW), plazma ark veya lazer kaynak kullanılır. Kaynak sonrası iç ve dış dikiş temizleme (bead rolling/grinding), çözelti tavlaması, boyutlandırma (sizing) ve doğrultma (straightening) işlemleri uygulanır.
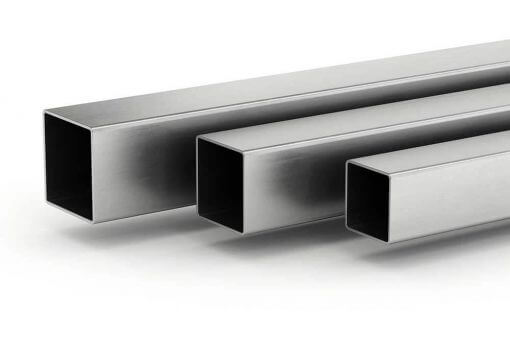
Kaynaklı boruların en büyük avantajı, geniş çap ve et kalınlığı aralığında ekonomik üretim imkânı sunmasıdır. Özellikle ince cidarlı (0,5 - 3 mm) borularda ve büyük çaplarda (300 mm üzeri) kaynaklı yöntem standart tercihtir. Paslanmaz profil (kare ve dikdörtgen kesit) üretimi de kaynaklı yöntemle gerçekleştirilir. Kaynaklı boruların kalitesi, kaynak parametrelerinin kontrolü ve kaynak sonrası ısıl işlemle doğrudan ilişkilidir.
Dikişsiz Boru Üretim Yöntemi
Dikişsiz (seamless) boru üretimi, içi dolu silindirik kütüğün (billet) yüksek sıcaklıkta delinmesi ve ardından çeşitli haddeleme süreçleriyle istenen çap ve et kalınlığına indirilmesi esasına dayanır. Mannesmann delme yöntemi, en yaygın kullanılan dikişsiz boru üretim tekniğidir. Delme sonrası uzatma haddeleme (elongation rolling), boyutlandırma haddeleme (sizing rolling) ve son olarak soğuk çekme veya soğuk pilgerleme (cold pilgering) ile nihai boyutlara ulaşılır.
Dikişsiz boruların kaynaklı borulara göre temel üstünlüğü, homojen mikro yapı ve kaynak dikişi bulunmamasıdır. Bu özellik, yüksek basınç (ASME B31.3, PED uyumlu), yüksek sıcaklık ve korozif ortam uygulamalarında güvenilirliği artırır. Petrokimya tesisleri, enerji santralleri, nükleer reaktörler ve offshore platformlarında dikişsiz boru genellikle zorunlu şarttır. Paslanmaz çubuk gibi dikişsiz borular da kütük hammaddeden üretilir ve benzer kalite kontrol süreçlerinden geçer.
Uluslararası Standartlar: ASTM, EN ve DIN
Özel imalat borularda uygulanacak standart, kullanım alanına ve müşterinin bağlı olduğu regülasyonlara göre belirlenir. Dünya genelinde en yaygın kullanılan boru standartları şunlardır:
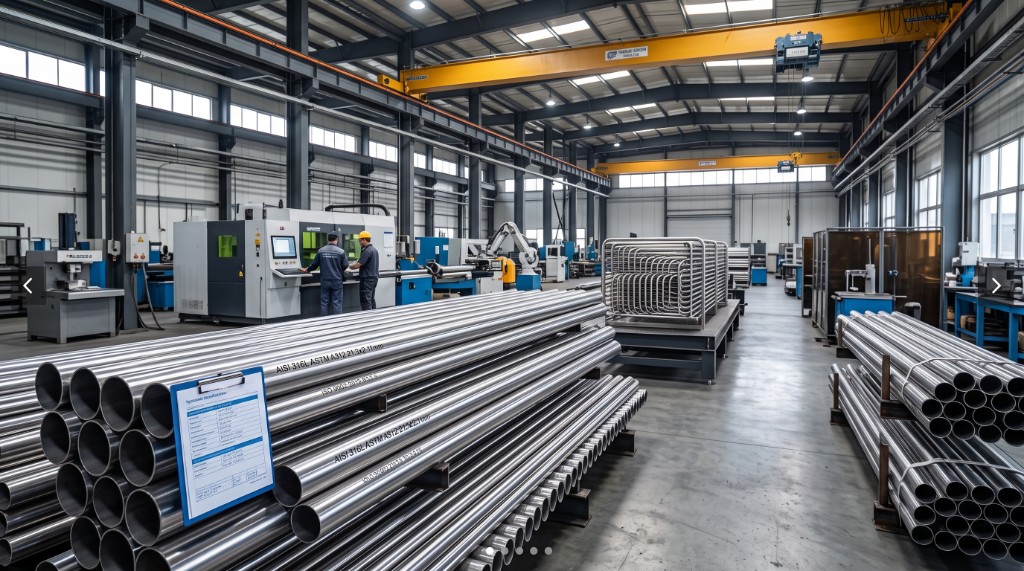
- ASTM A312/A312M: Kaynaklı ve dikişsiz östenitik paslanmaz çelik borular için Amerikan standardı. TP304, TP304L, TP316, TP316L, TP321 ve TP347 kaliteleri kapsar.
- ASTM A269: Genel amaçlı ince cidarlı kaynaklı ve dikişsiz östenitik paslanmaz boru standardı. Enstrümantasyon ve ısı eşanjörü tüplerinde yaygın.
- ASTM A213/A213M: Kazan, ısı eşanjörü ve süperheater dikişsiz boru standardı. Yüksek sıcaklık uygulamalarına yönelik.
- EN 10216-5: Dikişsiz östenitik paslanmaz çelik basınç boruları için Avrupa standardı. PED uyumlu uygulamalarda tercih edilir.
- EN 10217-7: Kaynaklı östenitik paslanmaz çelik basınç boruları için Avrupa standardı.
- DIN 11850: Gıda, ilaç ve biyoteknoloji endüstrilerindeki hijyenik boru hatları için Alman standardı. Yüzey pürüzlülüğü ve temizlenebilirlik gereksinimleri içerir.
Standart seçimi; borunun kullanılacağı basınç sınıfını, sıcaklık aralığını, mekanik test gereksinimlerini ve kabul edilecek tahribatsız muayene kapsamını doğrudan belirler. Dişli fittings ve kaynaklı fittings gibi bağlantı elemanlarının da aynı standart ailesinden seçilmesi, sistem bütünlüğü açısından kritik önem taşır.
Kalite Kontrol ve Test Süreçleri
Özel imalat boru üretiminde kalite kontrol, hammadde girişinden sevkiyata kadar her aşamada uygulanır. Giriş kalite kontrolünde hammaddenin (sac, kütük veya yarı mamul boru) kimyasal kompozisyonu spektrometre ile doğrulanır ve mekanik özellikleri (çekme, akma, uzama, sertlik) test edilir. Proses içi kontrolde boyutsal ölçümler, yüzey kalitesi incelemesi ve kaynak parametreleri sürekli izlenir. Nihai kalite kontrolde ise kapsamlı test ve muayene süreçleri devreye girer.
Hidrostatik ve Pnömatik Testler
Hidrostatik test, borunun iç yüzeyine su basıncı uygulanarak gerçekleştirilen temel basınç testidir. Test basıncı, borunun tasarım basıncının genellikle 1,5 katıdır ve belirli bir süre (minimum 5-10 saniye) boyunca uygulanarak basınç düşüşü ve sızıntı olup olmadığı kontrol edilir. ASTM A312, tüm borular için minimum 6,9 MPa (1000 psi) veya hesaplanan test basıncından yüksek olan değerde hidrostatik test şart koşar.
Pnömatik (hava) sızdırmazlık testi, özellikle su teması istenmediği durumlarda alternatif olarak uygulanır. Boru, basınçlı hava veya azot gazı ile doldurularak su havuzuna batırılır veya köpüklü çözelti ile kontrol edilir. Kabarcık oluşumu, sızıntı noktasını gösterir. Paslanmaz flanş bağlantılı sistemlerde de montaj sonrası sızdırmazlık testleri uygulanır.
Eddy Current (Girdap Akımı) Testi
Eddy current testi, elektromanyetik indüksiyon prensibiyle çalışan tahribatsız bir muayene yöntemidir. Test bobini boru üzerinden geçirildiğinde, malzemede girdap akımları oluşur. Malzeme içindeki çatlak, boşluk, kalınlık değişimi veya metalürjik farklılıklar, girdap akımı patternini değiştirir ve bu değişim ekranda sinyal olarak görülür.
Kaynaklı borularda eddy current testi, özellikle kaynak dikişi boyunca uygulanan online (hat üzerinde) bir testtir. Üretim hattında gerçek zamanlı olarak kaynak kalitesini izler ve hatalı bölgeleri otomatik olarak işaretler. ASTM A312 ve EN 10217-7 standartları, kaynaklı borularda eddy current testini zorunlu kılar. Dikişsiz borularda ise borunun tüm gövdesinde yüzey ve yüzey altı kusurların tespiti için kullanılır.
Sertifikasyon Gereksinimleri
Özel imalat borularda sertifikasyon, malzemenin kimliğini ve kalitesini belgelendiren resmi dokümantasyondur. EN 10204 standardı, malzeme sertifikalarını dört tipe ayırır:
- Tip 2.1: Üreticinin sipariş şartnamesine uygunluk beyanı (ticari sertifika).
- Tip 2.2: Üreticinin spesifik olmayan muayene sonuçlarını içeren belgesi.
- Tip 3.1: Üreticinin bağımsız test departmanı tarafından düzenlenen, sipariş edilen ürünün gerçek test sonuçlarını içeren muayene sertifikası. Endüstriyel uygulamalarda standart gerekliliktir.
- Tip 3.2: Üreticinin test departmanı ve müşterinin veya bağımsız üçüncü taraf muayene kuruluşunun birlikte onayladığı sertifika. Basınçlı ekipman (PED) ve kritik uygulamalarda istenir.
Sertifika; döküm numarası (heat number), kimyasal analiz sonuçları (C, Mn, Si, P, S, Cr, Ni, Mo vb.), mekanik test sonuçları (çekme, akma, uzama, sertlik), boyutsal ölçüm verileri, ısıl işlem parametreleri ve tahribatsız muayene sonuçlarını içerir. Özel üretim hizmetimizde tüm projeler 3.1 sertifika ile teslim edilir.
Sektörel Uygulama Alanları
Gıda ve ilaç endüstrisi: DIN 11850 ve ASME BPE standartlarına uygun hijyenik borular. Ra ≤ 0,8 µm iç yüzey pürüzlülüğü, elektropolisaj ve orbital kaynak bağlantıları. Gıda sektöründe paslanmaz çelik kullanımında CIP temizlenebilirlik ve bakteri üremesinin önlenmesi kritik parametrelerdir.
Kimya ve petrokimya: ASTM A312 TP316L ve duplex 2205 kalitede, yüksek basınç ve sıcaklığa dayanıklı dikişsiz borular. Reaktör serpantinleri, ısı eşanjörü tüpleri, proses boru hatları ve tank bağlantıları. Agresif kimyasallar ve klorürlü ortamlar için süper duplex 2507 ve 904L seçenekleri.
Enerji ve enerji üretimi: Buhar kazanı tüpleri (ASTM A213), kondenser boruları, güneş enerjisi kolektörleri ve nükleer uygulamalar. Yüksek sıcaklık sürünme (creep) direnci ve uzun süreli termal stabilite gereksinimleri. Kaynak hizmetlerimiz ile montaj kaynaklarının da WPS/PQR kapsamında yapılması sağlanır.
Mimari ve dekoratif: Standart dışı çaplarda korkuluk direkleri, özel profilli dekoratif borular, ayna parlatmalı veya saten finish cephe elemanları. Yüzey işleme hizmetimiz ile projenin estetik gereksinimlerine uygun finish seçenekleri sunulur.
Otomotiv ve havacılık: Egzoz manifoldları, yakıt hatları, hidrolik ve pnömatik sistemler için dar toleranslı ince cidarlı borular. Hafiflik ve yüksek mukavemet kombinasyonu gerektiren uygulamalarda özel alaşım ve boyut seçenekleri. CNC boru kesim ve boru bükme hizmetlerimiz ile montaja hazır parça teslimatı gerçekleştirilir.
Denizcilik ve offshore: Tuzlu su, yüksek nem ve UV maruziyetine dayanıklı 316L ve duplex borular. Türkiye'deki paslanmaz boru firmaları arasında Upinox, offshore projelerinde deneyimli bir tedarikçi olarak öne çıkmaktadır.
Doğru Üretim Yöntemi Nasıl Seçilir?
Kaynaklı ve dikişsiz boru arasında seçim yaparken; çalışma basıncı, sıcaklık, korozif ortam koşulları, ilgili standart gereksinimleri ve bütçe faktörleri birlikte değerlendirilmelidir. Genel bir kural olarak: basınçsız veya düşük basınçlı, yapısal, mekanik ve dekoratif uygulamalarda kaynaklı boru ekonomik ve teknik olarak yeterlidir. Yüksek basınç, yüksek sıcaklık, kritik proses hatları ve standart zorunluluğu olan uygulamalarda ise dikişsiz boru tercih edilmelidir.
Paslanmaz çelik fiyatları açısından bakıldığında, dikişsiz borular kaynaklı borulara göre genellikle %30-80 daha pahalıdır. Bu maliyet farkı, özellikle büyük çaplarda ve kalın et kalınlıklarında belirginleşir. Ancak kritik uygulamalarda güvenilirlik ve uzun ömür maliyetten daha önemli olabilir. Paslanmaz çelik üreticileri ile görüşerek projenize en uygun yöntemi belirleyebilirsiniz.
Sonuç
Özel imalat paslanmaz boru, standart katalog ürünlerinin karşılayamadığı teknik gereksinimlere çözüm sunan, mühendislik odaklı bir üretim hizmetidir. Doğru üretim yöntemi (kaynaklı veya dikişsiz), uygun standart seçimi (ASTM, EN, DIN), kapsamlı kalite kontrol ve test süreçleri ile güvenilir sertifikasyon, başarılı bir özel boru projesinin temel taşlarıdır.
Upinox olarak paslanmaz boru ve paslanmaz profil ürünlerimizi geniş stoktan sunmanın yanı sıra, özel imalat boru projelerinizde de deneyimli bir çözüm ortağı olarak yanınızdayız. Projenizin teknik detaylarını paylaşmak, fizibilite değerlendirmesi ve fiyat teklifi almak için bizimle iletişime geçin.
Özel İmalat Boru Teklifi Alın
Projenizin çap, et kalınlığı, malzeme kalitesi ve test gereksinimlerini paylaşın — size en uygun çözümü sunalım.