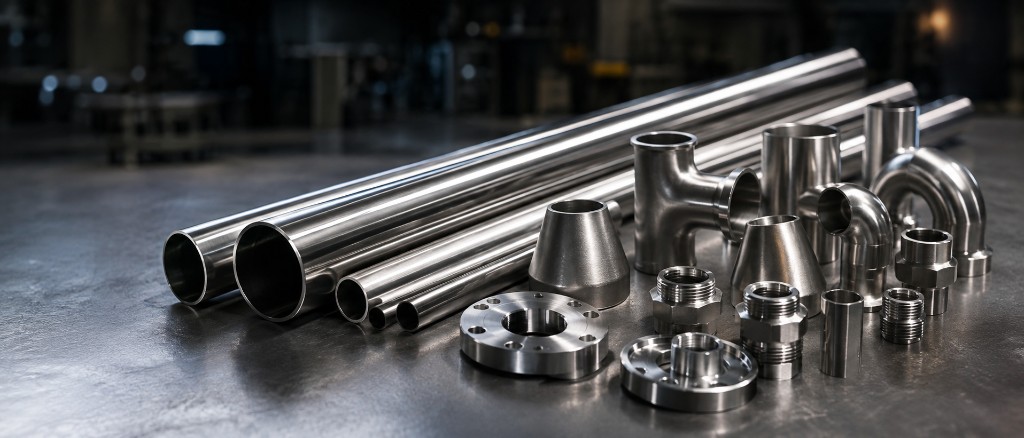
Teknik Rehber
Paslanmaz Çelik Kaynak Yöntemleri
TIG (GTAW), MIG (GMAW), elektrik ark (SMAW) ve lazer kaynağı teknikleri, koruyucu gaz seçimi, kaynak sonrası işlemler ve intergranüler korozyon önleme yöntemleri hakkında kapsamlı teknik rehber.
Paslanmaz çelik kaynağı, malzemenin korozyon direncini ve mekanik özelliklerini koruyarak birleştirme yapabilmek için özel bilgi ve teknik gerektirir. Karbon çeliğine kıyasla daha düşük ısı iletkenliği, daha yüksek ısıl genleşme katsayısı ve krom karbür çökelmesi (sensitizasyon) riski, paslanmaz çelik kaynağını farklı ve dikkat gerektiren bir süreç haline getirir. Bu rehberde, endüstride yaygın olarak kullanılan tüm paslanmaz çelik kaynak yöntemlerini, her birinin avantaj ve dezavantajlarını, parametre seçimlerini ve kaynak sonrası işlemleri detaylı olarak ele alıyoruz. Doğru kaynak yöntemi seçimi, hem yapısal bütünlük hem de korozyon performansı açısından kritik öneme sahiptir.
TIG Kaynağı (GTAW – Gas Tungsten Arc Welding)
TIG kaynağı, paslanmaz çelik birleştirmelerinde en yaygın kullanılan ve en yüksek kaliteli sonuçlar veren kaynak yöntemidir. Tungsten elektrot kullanılarak oluşturulan elektrik arkı ile iş parçası eritilir ve gerektiğinde ilave kaynak teli elle beslenir. Koruyucu gaz olarak saf argon veya argon-helyum karışımı kullanılarak kaynak bölgesi atmosferik kontaminasyondan korunur. TIG kaynağının en büyük avantajı, operatörün ısı girdisini ve kaynak banyosunu hassas bir şekilde kontrol edebilmesidir.
İnce cidarlı paslanmaz borular ve profillerde TIG kaynağı standart yöntem olarak kabul edilir. 0,5 mm ile 6 mm arasındaki et kalınlıklarında mükemmel sonuçlar verir. Daha kalın malzemelerde kök paso TIG ile atılıp, dolgu pasoları MIG veya örtülü elektrot ile tamamlanabilir. TIG kaynağında akım genellikle DC (doğru akım) elektrot negatif olarak ayarlanır. Östenitik paslanmaz çeliklerde tipik akım aralığı 1 mm et kalınlığı için 40-60 A, 3 mm için 90-130 A ve 6 mm için 150-200 A'dır. Kaynak hızı, ısı girdisini minimize etmek için mümkün olduğunca yüksek tutulmalıdır.
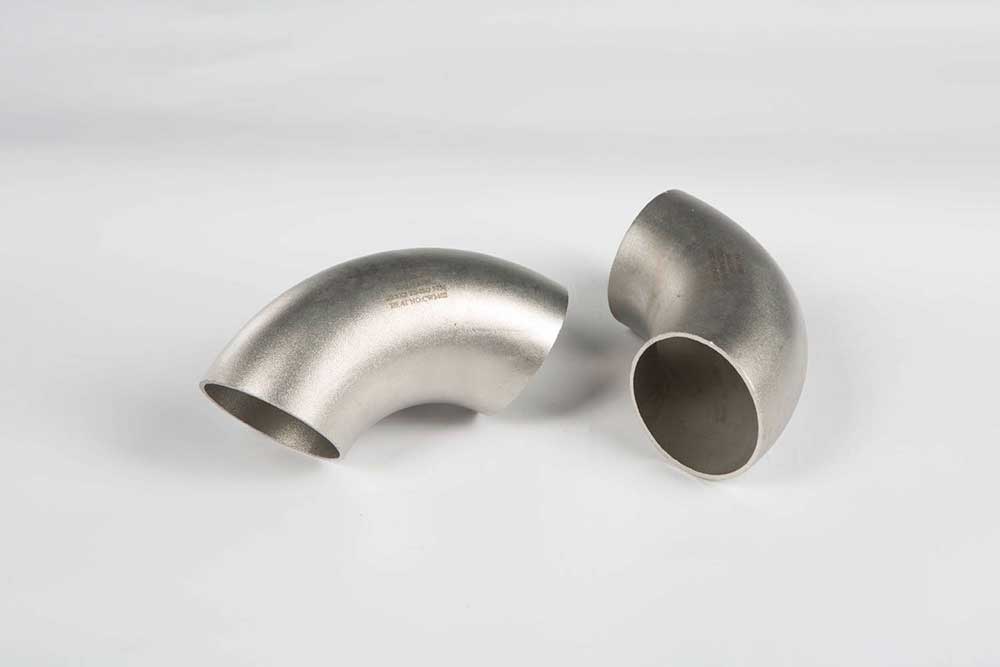
TIG kaynağında geri taraf koruma (back purging) uygulaması büyük önem taşır. Boru kaynağında iç yüzeyin oksitlenmesini önlemek için boru içi argon gazı ile doldurulur. Geri taraf koruması yapılmadığında, iç yüzeyde oluşan oksit tabakası ("şeker" olarak bilinen renk değişimi) korozyon direncini ciddi şekilde azaltır. Özellikle gıda, ilaç ve kimya endüstrisi uygulamalarında geri taraf koruması zorunludur. Kaynaklı fittings üretiminde de TIG kaynağı standart yöntem olarak kullanılmaktadır.
MIG Kaynağı (GMAW – Gas Metal Arc Welding)
MIG kaynağı, sürekli beslenen tel elektrot ve koruyucu gaz kullanılarak yapılan yarı otomatik bir kaynak yöntemidir. Paslanmaz çelikte MIG kaynağı, TIG'e göre daha hızlı kaynak yapılmasına olanak tanır ve özellikle 3 mm üzeri et kalınlıklarında verimli bir tercihtir. Koruyucu gaz olarak genellikle %98 argon + %2 CO₂ veya %98 argon + %2 O₂ karışımı kullanılır. Saf CO₂ gazı karbon çeliğinde yaygın olsa da, paslanmaz çelikte krom karbür oluşumunu artıracağından kesinlikle önerilmez.
MIG kaynağının paslanmaz çelikte üç temel transfer modu vardır: kısa devre (short circuit), küresel (globular) ve sprey (spray) transfer. İnce malzemelerde kısa devre transferi düşük ısı girdisi sağlarken, kalın malzemelerde sprey transfer yüksek biriktirme hızı sunar. Darbe (pulsed) MIG kaynağı, her iki modun avantajlarını birleştirerek geniş bir et kalınlığı aralığında kaliteli kaynak yapılmasını sağlar. MIG kaynağı, büyük paslanmaz çelik tank, silo ve yapısal uygulamalarda tercih edilir. Paslanmaz flanş ve büyük çaplı boru kaynağında da yaygın olarak kullanılır.
Örtülü Elektrot Kaynağı (SMAW – Shielded Metal Arc Welding)
Elektrik ark kaynağı olarak da bilinen SMAW yöntemi, örtülü elektrot kullanılarak yapılan manuel bir kaynak tekniğidir. Elektrot örtüsü yanarak koruyucu gaz ve cüruf oluşturur, kaynak banyosunu atmosferik etkilerden korur. Paslanmaz çelikte kullanılan elektrotlar AWS sınıflandırmasına göre E308L, E309L ve E316L gibi kodlarla tanımlanır. E308L elektrodu 304 kalite paslanmaz çelik kaynağında, E316L ise 316 kalite kaynağında kullanılır.
SMAW yöntemi, saha koşullarında ve ekipman taşınabilirliğinin önemli olduğu montaj işlerinde avantaj sağlar. Rüzgarlı ortamlarda dahi koruyucu gaz gerektirmeden kaynak yapılabilir. Ancak kaynak kalitesi TIG ve MIG'e göre daha düşüktür; sıçrama, cüruf kalıntısı ve daha geniş ısı etki bölgesi oluşur. Bu nedenle gıda ve ilaç sektörü gibi yüksek hijyen gerektiren uygulamalarda SMAW tercih edilmez. Yapısal çelik birleştirmeler, altyapı projeleri ve bakım-onarım işlerinde yaygın olarak kullanılır.
Lazer Kaynağı
Lazer kaynağı, yüksek yoğunluklu lazer ışını ile çok dar ve derin kaynak dikişleri oluşturan ileri bir birleştirme yöntemidir. Paslanmaz çelikte lazer kaynağı, minimum ısı girdisi ile kaynak yapılmasını sağlayarak ısı etki bölgesini (HAZ) en aza indirir. Bu özellik, ince cidarlı borularda, hassas enstrümantasyon bileşenlerinde ve medikal implantlarda büyük avantaj sağlar. Lazer kaynağı, yüksek hızda otomatik kaynak yapabilme kapasitesi sayesinde seri üretimde tercih edilir. İnce cidarlı dikişli boru üretiminde lazer kaynağı giderek daha yaygın kullanılmaktadır.
Fiber lazer, CO₂ lazer ve disk lazer olmak üzere farklı lazer kaynakları mevcuttur. Fiber lazerler, yüksek elektrik-optik verimlilik, düşük bakım maliyeti ve ince boru kaynağındaki üstün performansları nedeniyle modern tesislerde standart hale gelmiştir. Lazer kaynak sonrası dikişler genellikle çok dar olduğundan, minimum mekanik işleme gerektirir ve estetik açıdan üstün sonuçlar verir.
Koruyucu Gaz Seçimi
Koruyucu gaz seçimi, paslanmaz çelik kaynağının kalitesini doğrudan etkileyen kritik bir parametredir. TIG kaynağında saf argon (%99,99 saflık) standart tercihtir. Argon, düşük iyonizasyon enerjisi sayesinde kolay ark başlatma sağlar ve kaynak banyosunu mükemmel şekilde korur. Kalın malzemelerde penetrasyonu artırmak için argon-helyum karışımları (%25-75 He) kullanılabilir. Helyum katkısı, arkın ısı girdisini artırarak daha derin nüfuziyet sağlar.
MIG kaynağında koruyucu gaz karışımı, transfer moduna ve malzeme kalınlığına göre seçilir. %98 Ar + %2 CO₂ karışımı, düşük sıçrama ve temiz kaynak dikişi sağlar. %98 Ar + %2 O₂ karışımı ise ark stabilitesini artırır ve sprey transfere geçişi kolaylaştırır. Üç bileşenli karışımlar (%90 Ar + %7,5 He + %2,5 CO₂ gibi) kaynak verimliliğini optimize etmek için özel uygulamalarda kullanılır. Geri taraf korumasında saf argon veya %95 Ar + %5 H₂ (formier gazı) kullanılır. Hidrojen katkısı, oksit oluşumunu önleyerek iç yüzey kalitesini artırır ancak martensitik ve ferritik paslanmaz çeliklerde hidrojen çatlağı riski nedeniyle kullanılmamalıdır.
İlave Kaynak Malzemesi (Dolgu Teli) Seçimi
Doğru dolgu malzemesi seçimi, kaynak dikişinin mekanik özellikleri ve korozyon direnci açısından belirleyicidir. Temel kural, dolgu malzemesinin en az ana malzeme kadar alaşım içeriğine sahip olmasıdır. 304 kalite paslanmaz çelik kaynağında ER308L veya ER308LSi teli kullanılır. 316 kalite kaynağında ER316L veya ER316LSi tercih edilir. "L" düşük karbon içeriğini, "Si" ise silisyum katkısını ifade eder; silisyum kaynak banyosunun akışkanlığını artırarak ıslanmayı iyileştirir.
Farklı kalite paslanmaz çeliklerin birbirine veya karbon çeliğine kaynağında ER309L dolgu teli kullanılır. Bu tel, yüksek alaşım içeriği ile karışım bölgesinde yeterli korozyon direnci sağlar. Östenitik-ferritik (duplex) paslanmaz çeliklerin kaynağında özel duplex dolgu telleri gereklidir. Dolgu teli çapı genellikle ana malzeme kalınlığına göre seçilir: 1-2 mm et kalınlığı için 1,0 mm, 2-4 mm için 1,2 mm, 4-8 mm için 1,6 mm tel çapı uygundur. Kalite seçim asistanımız ile projenize uygun malzeme ve kaynak yöntemini belirleyebilirsiniz.
Isı Etki Bölgesi (HAZ) ve İntergranüler Korozyon
Kaynak sırasında kaynak dikişi çevresinde oluşan Isı Etki Bölgesi (Heat Affected Zone – HAZ), paslanmaz çelik kaynağının en kritik bölgesidir. 450-850°C sıcaklık aralığında krom karbür (Cr₂₃C₆) çökelmesi meydana gelir. Bu olay "sensitizasyon" olarak adlandırılır ve tane sınırlarındaki krom tükenmesi nedeniyle intergranüler (taneler arası) korozyona yol açar. Sensitizasyon, özellikle kimyasal ortamlarda ciddi korozyon hasarına neden olabilir.
İntergranüler korozyonu önlemek için alınabilecek başlıca önlemler şunlardır: Birincisi, düşük karbonlu (L tipi) malzeme ve dolgu teli kullanmak. 304L ve 316L kalitelerin karbon içeriği %0,030 ile sınırlı olduğundan sensitizasyon riski büyük ölçüde azalır. İkincisi, ısı girdisini minimize etmek. Düşük akım, yüksek kaynak hızı ve pasolar arası sıcaklığın 150°C'yi geçmemesi önerilir. Üçüncüsü, çözelti tavlaması uygulamak. Kaynak sonrası 1050-1100°C'de tavlama ve ardından hızlı soğutma, çökelmiş karbürleri çözerek orijinal korozyon direncini geri kazandırır. Dördüncüsü, stabilize kalite kullanmak. 321 (Ti stabilize) veya 347 (Nb stabilize) kaliteler, titanyum veya niyobyum karbürleri oluşturarak krom karbür çökelmesini engeller.
Kaynak Sonrası İşlemler
Paslanmaz çelik kaynak sonrası işlemler, kaynak dikişinin korozyon direncini ve estetik görünümünü iyileştirmek için büyük önem taşır. Mekanik temizleme, taşlama ve fırçalama ile kaynak dikişi üzerindeki oksit tabakası, renk değişimi (heat tint) ve yüzey düzensizlikleri giderilir. Paslanmaz çelik için özel paslanmaz tel fırçalar kullanılmalıdır; karbon çeliği fırçalar kullanmak yüzey kontaminasyonuna ve pas oluşumuna neden olur.
Kimyasal temizleme (dekapaj) işlemi, nitrik asit ve hidroflorik asit içeren dekapaj pastası veya solüsyonu ile yapılır. Dekapaj, kaynak dikişi çevresindeki ısı etki bölgesinden krom-tükenmiş tabakayı uzaklaştırarak taze, kromca zengin yüzeyin açığa çıkmasını sağlar. Dekapaj sonrası pasivasyon işlemi uygulanır. Pasivasyon, nitrik asit veya sitrik asit solüsyonu ile yüzeyde koruyucu krom oksit pasif tabakasının güçlendirilmesidir. ASTM A380 ve ASTM A967 standartları, paslanmaz çelik temizleme ve pasivasyon prosedürlerini tanımlar.
Elektropolisaj, kaynak sonrası uygulanan en ileri yüzey işlemidir. Elektrokimyasal bir süreç olan elektropolisaj, yüzey pürüzlülüğünü azaltır, mikro çapakları giderir ve koruyucu pasif tabakayı güçlendirir. Gıda, ilaç ve biyoteknoloji endüstrilerinde kaynak dikişlerinin elektropolisajla işlenmesi yaygın bir uygulamadır. Paslanmaz çeliğin endüstriyel uygulamaları hakkındaki rehberimizde farklı sektörlerdeki kaynak gereksinimlerini detaylı olarak ele alıyoruz.
Kaynak Hataları ve Önleme Yöntemleri
Paslanmaz çelik kaynağında karşılaşılan başlıca hatalar ve önleme yöntemleri şunlardır: Gözeneklilik (porosity), kaynak banyosundaki gaz kabarcıklarının katılaşma sırasında sıkışması sonucu oluşur. Yetersiz koruyucu gaz akışı, nemli elektrot veya kirli yüzey başlıca nedenlerdir. Önlem olarak gaz akış hızı 10-15 L/dk olarak ayarlanmalı, elektrotlar kuru tutulmalı ve kaynak yüzeyleri yağ, kir ve nemden arındırılmalıdır.
Sıcak çatlak (hot cracking), kaynak metalinin katılaşma sırasında çekilme gerilmelerine dayanamaması sonucu oluşur. Tamamen östenitik yapıdaki kaynak metalleri sıcak çatlamaya daha yatkındır. Bu nedenle dolgu tellerinde %3-8 delta ferrit içeriği hedeflenir; ferrit fazı sıcak çatlama direncini önemli ölçüde artırır. Yanma (burn-through), ince cidarlı malzemelerde aşırı ısı girdisi nedeniyle malzemenin delinmesidir. Darbe akım (pulse) modu, düşük amperaj ve uygun kaynak hızı ile önlenebilir. Çarpılma (distortion), paslanmaz çeliğin yüksek ısıl genleşme katsayısı nedeniyle sık karşılaşılan bir sorundur. Sıralı kaynak tekniği, geri adım kaynağı, ön germe ve fikstür kullanımı çarpılmayı minimize eder.
Kaynak Yöntemi Karşılaştırma Özeti
TIG kaynağı; en yüksek kalite, hassas kontrol ve estetik kaynak dikişi sunar. İnce malzemelerde ideal olup, kaynaklı fittings ve boru kaynağında standart yöntemdir. Dezavantajı düşük kaynak hızıdır. MIG kaynağı; yüksek biriktirme hızı ile kalın malzemelerde verimlidir. Tank, yapısal ve seri üretim uygulamalarında tercih edilir. SMAW; taşınabilirlik ve saha koşullarında avantaj sağlar, ancak kalite ve temizlik açısından diğer yöntemlerin gerisinde kalır. Lazer kaynağı; minimum ısı girdisi, yüksek hız ve otomasyon kabiliyeti ile seri üretim ve hassas uygulamalarda öne çıkar, ancak ekipman maliyeti yüksektir.
Projeniz için en uygun paslanmaz çelik kalitesini ve kaynak yöntemini belirlemek amacıyla Kalite Seçim Asistanımızı kullanabilirsiniz. Farklı kalitelerin kaynak gereksinimleri hakkında 304 kalite ve 316 kalite rehber sayfalarımızı da incelemenizi öneriyoruz.
Kaynaklı Paslanmaz Çelik Ürünleri mi Arıyorsunuz?
Kaynaklı fittings, flanş ve boru çözümlerinde geniş stok ve teknik destek.
Hemen Teklif Al