Paslanmaz Çelik Boru Hattı Tasarımı ve Montaj Rehberi
Endüstriyel tesislerde paslanmaz çelik boru hatlarının tasarımından sahadaki montajına, basınç testlerinden devreye alma süreçlerine kadar eksiksiz bir teknik rehber.
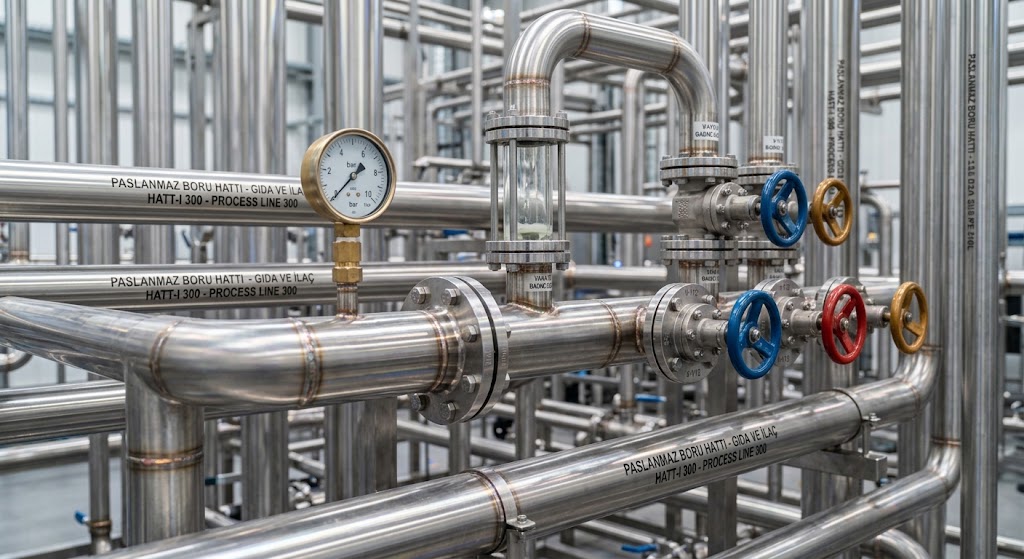
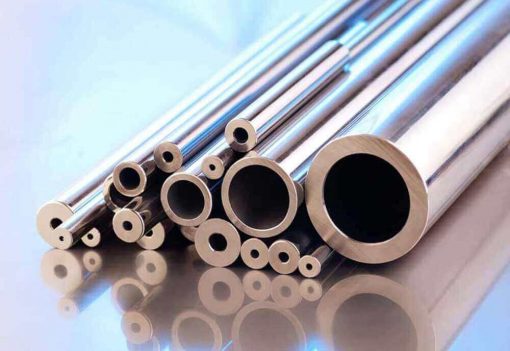
Paslanmaz çelik boru hatları; gıda, ilaç, kimya, petrokimya, enerji ve su arıtma tesislerinin can damarıdır. Doğru tasarlanmış ve profesyonelce monte edilmiş bir boru hattı sistemi, tesisin güvenli, verimli ve uzun ömürlü çalışmasının temelini oluşturur. Bu rehberde, endüstriyel boru hattı projelerinin her aşamasını detaylı olarak ele alacağız.
1. Boru Hattı Tasarımının Temelleri
Boru hattı tasarımı, proses mühendisliğinin en kritik disiplinlerinden biridir. Tasarım sürecinde akışkan özellikleri (sıcaklık, basınç, viskozite, korozif yapı), debi gereksinimleri, izin verilen basınç kayıpları ve güvenlik faktörleri dikkate alınır. Paslanmaz çelik borular, özellikle korozif ortamlarda ve hijyen gerektiren uygulamalarda ilk tercih olmaya devam etmektedir.
Tasarım aşamasında kullanılan uluslararası standartlar arasında ASME B31.1 (enerji boru hatları), ASME B31.3 (proses boru hatları) ve EN 13480 (Avrupa metalik endüstriyel boru hatları) yer alır. Bu standartlar, malzeme seçimi, et kalınlığı hesabı, kaynak gereksinimleri ve test prosedürlerini belirler. Paslanmaz çelik boru standartları rehberimiz bu konuda detaylı bilgi sunmaktadır.
2. Malzeme Seçimi ve Kalite Belirleme
Boru hattı tasarımında malzeme seçimi, projenin başarısını doğrudan etkileyen en önemli karardır. 304 kalite paslanmaz çelik genel amaçlı uygulamalarda (gıda işleme, mimari, genel endüstriyel) yaygın olarak kullanılırken, 316 kalite klorür içeren ortamlarda, denizcilik uygulamalarında ve kimyasal proses hatlarında tercih edilir.
Yüksek sıcaklık uygulamalarında 321 ve 347 kaliteler, aşırı korozif ortamlarda ise süper östenitik (904L, 254 SMO) veya dupleks kaliteler değerlendirilmelidir. Kalite seçim asistanımız projenize en uygun malzemeyi belirlemenize yardımcı olacaktır.
3. Boru Çapı ve Et Kalınlığı Hesabı
Boru çapı, gerekli debi ve izin verilen akış hızına göre belirlenir. Genel kural olarak sıvılar için 1-3 m/s, gazlar için 15-30 m/s ve buhar için 20-40 m/s akış hızları kabul edilir. Çap belirlendikten sonra, çalışma basıncı ve sıcaklığına göre ASME B31.3 formülleri ile minimum et kalınlığı hesaplanır.
Schedule değerleri (5S, 10S, 40S, 80S) standart et kalınlıklarını tanımlar. Düşük basınçlı uygulamalarda Schedule 5S veya 10S yeterli olurken, yüksek basınçlı proses hatlarında Schedule 40S veya 80S gerekebilir. Ağırlık hesaplama aracımız ile seçtiğiniz çap ve et kalınlığındaki boruların metrik ton ağırlığını hesaplayabilirsiniz.
4. Bağlantı Elemanları ve Fittings Seçimi
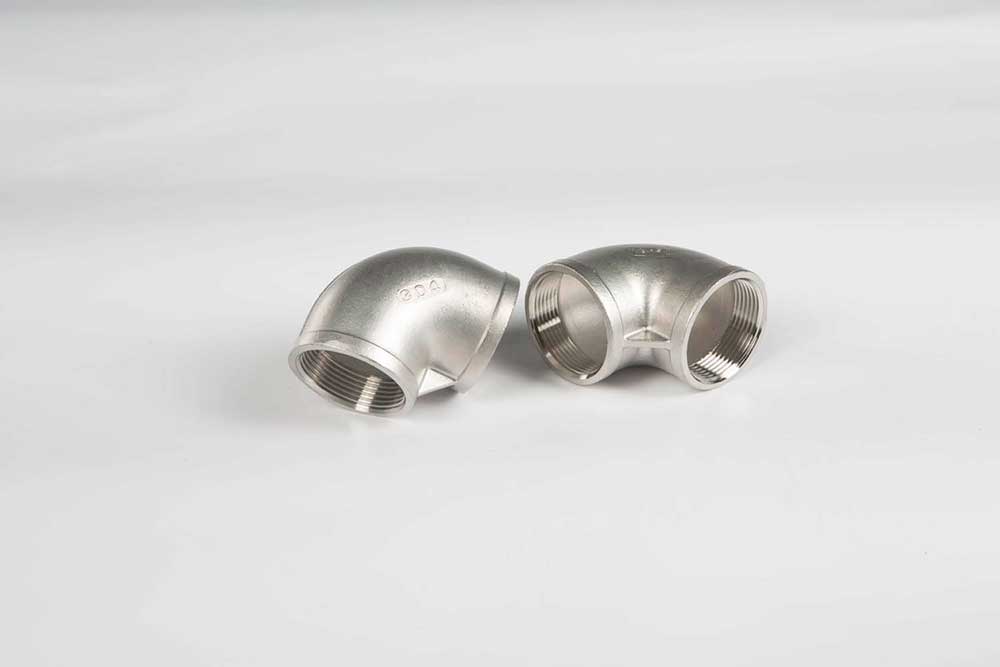
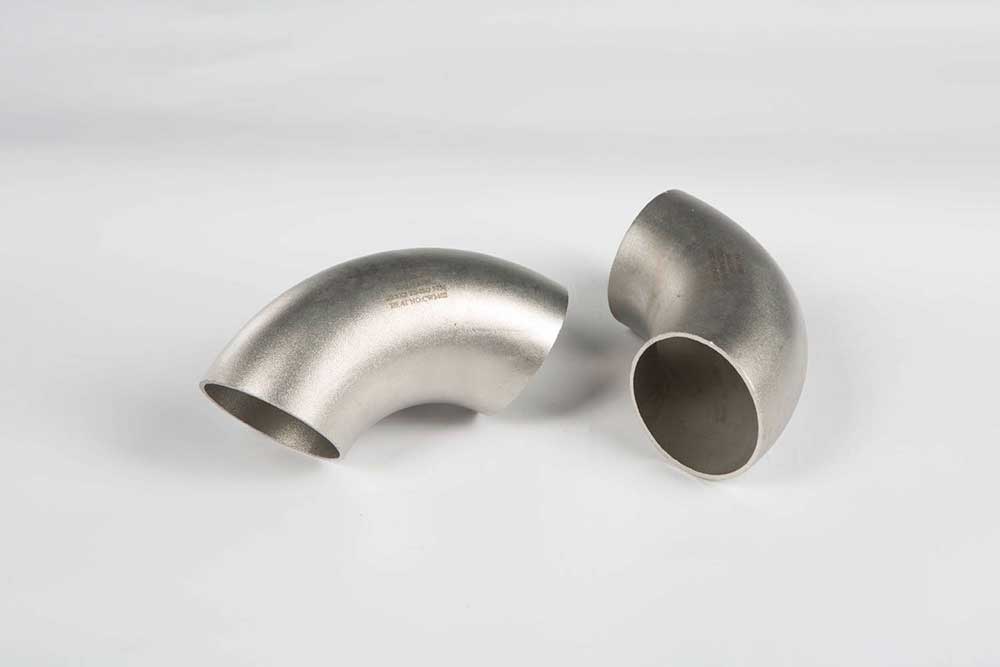
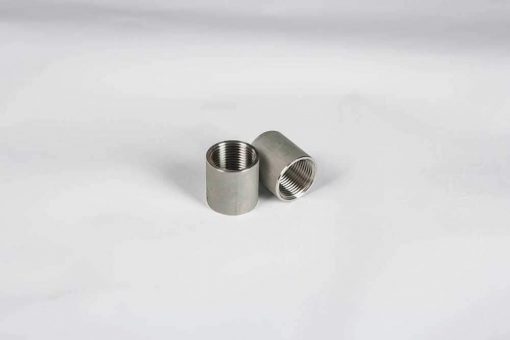
Boru hattı tasarımında yön değişiklikleri, dal bağlantıları ve çap geçişleri için uygun fittings seçimi kritiktir. 2" ve altı çaplarda genellikle dişli fittingsler (dirsek, tee, nipel, manşon) kullanılırken, daha büyük çaplarda kaynaklı fittingsler (kaynaklı dirsek, tee, redüksiyon, kep) tercih edilir.
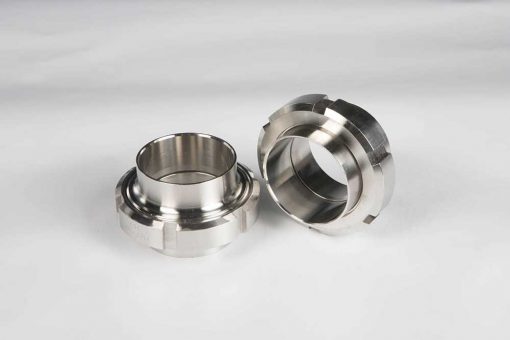
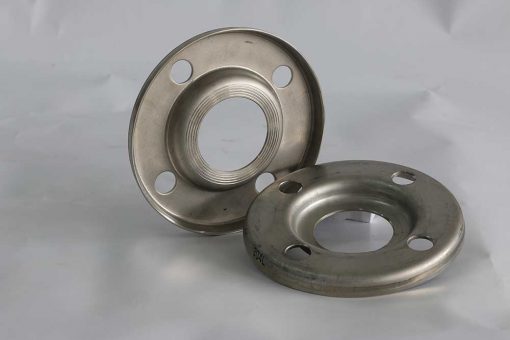
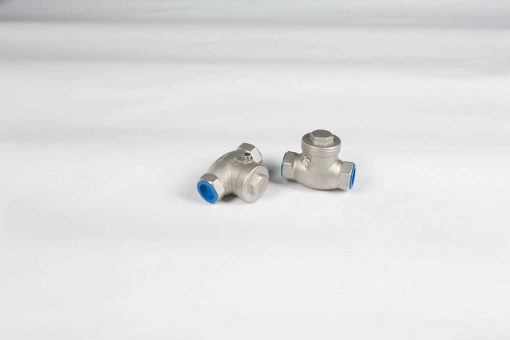
Sökülebilir bağlantı noktalarında flanş bağlantılar kullanılır. Gıda ve ilaç sektöründe ise ay anahtarlı rekor bağlantılar DIN 11851 standardına uygun hijyenik çözüm sunar. Akış kontrolü için küresel, kelebek veya sürgülü vanalar projenin gereksinimlerine göre seçilir.
5. Boru Hattı Destekleme ve Askılama
Boru hatlarının ağırlığını taşımak, termal genleşmeyi yönetmek ve titreşimi minimize etmek için uygun destekleme sistemi tasarlanmalıdır. Sabit destek noktaları (ankraj) boru hattını belirli noktalarda sabitlerken, kayar destekler termal genleşmeye izin verir. Yay askılar ise dikey hareketlerin yönetiminde kullanılır.
Paslanmaz çelik boru hatlarında karbon çeliği ile temas önlenmelidir; aksi halde galvanik korozyon riski oluşur. Destek noktalarında paslanmaz çelik astar veya izolasyon malzemesi kullanılmalıdır. Termal genleşme hesapları yapılırken paslanmaz çeliğin karbon çeliğe göre %50 daha yüksek genleşme katsayısına sahip olduğu unutulmamalıdır.
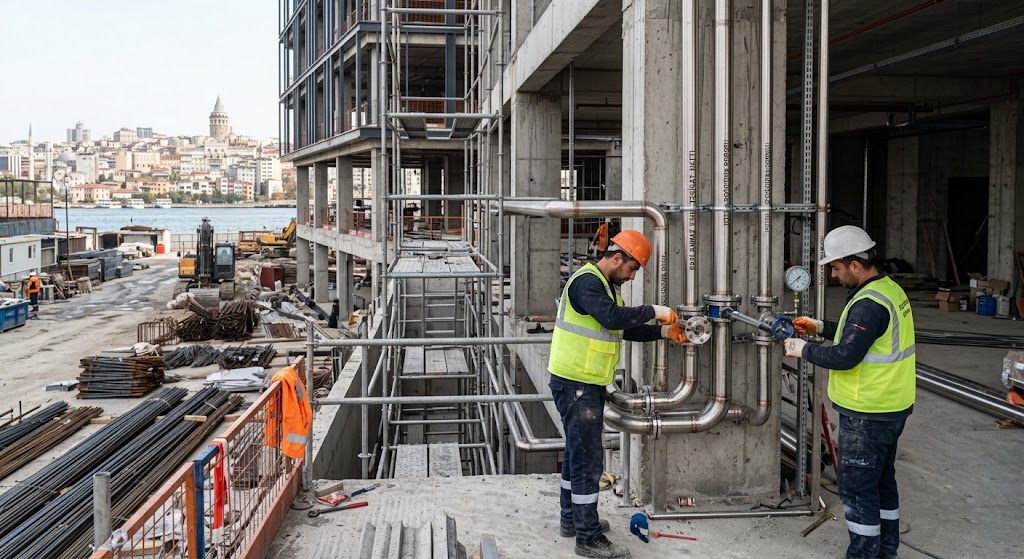
6. Kaynak ve Montaj Teknikleri
Paslanmaz çelik boru hatlarının montajında kaynak kalitesi kritik öneme sahiptir. TIG (GTAW) kaynağı paslanmaz çelik borularda en yaygın kullanılan yöntemdir; temiz, kontrollü ve yüksek kaliteli kaynak dikişleri üretir. Gıda ve ilaç sektörü uygulamalarında orbital TIG kaynak makineleri ile tekrarlanabilir ve dokümante edilebilir kaynak kalitesi sağlanır.
Kaynak sırasında kök tarafında argon gaz koruması (purging) uygulanarak oksidasyonun önlenmesi kritiktir. Yetersiz gaz koruması, kaynak kökünde "şeker" olarak adlandırılan oksit oluşumuna ve intergranüler korozyona neden olur. Kaynak yöntemleri rehberimiz bu konuda detaylı bilgi sunmaktadır.
7. Basınç Testi ve Devreye Alma
Montaj tamamlandıktan sonra boru hattı, çalışma basıncının 1.5 katı hidrostatik basınç testine tabi tutulur. Test süresi genellikle minimum 30 dakikadır ve bu süre boyunca basınç düşüşü gözlemlenmemelidir. Pnömatik test uygulanacaksa, güvenlik önlemleri çok daha sıkı tutulmalıdır.
Test sonrası boru hattı, proses akışkanı ile yıkanarak (flushing) montaj kalıntıları temizlenir. Gıda ve ilaç hatlarında CIP (Clean-in-Place) sistemi ile kimyasal yıkama ve pasivasyon işlemi uygulanır. Tüm test sonuçları dokümante edilerek "as-built" dosyasına eklenir.
8. Bakım ve Periyodik Kontrol
Boru hattı devreye alındıktan sonra, düzenli bakım ve muayene programı uygulanmalıdır. Görsel muayene, ultrasonik et kalınlığı ölçümü, sıvı penetrant testi ve radyografik muayene gibi tahribatsız muayene yöntemleri ile boru hattının bütünlüğü periyodik olarak kontrol edilir.
Paslanmaz çelik bakım rehberimiz depolama, temizlik ve koruyucu bakım prosedürleri hakkında kapsamlı bilgi sunmaktadır. Flanş bağlantılarındaki conta değişimleri, vana bakımları ve izolasyon kontrolleri düzenli aralıklarla yapılmalıdır.
9. Kesim ve Prefabrikasyon
Modern boru hattı projelerinde prefabrikasyon oranının artırılması, sahada geçen süreyi kısaltır ve kaliteyi yükseltir. CNC boru kesim ile ±0.1 mm toleransta hassas kesimler yapılabilir. CNC boru bükme ile dirsek montajı gerektirmeden yön değişiklikleri sağlanır, bu da potansiyel sızıntı noktalarını azaltır.
Boru kesim hesabı aracımız ile standart 6m ve 12m boruları minimum fire ile projenizin gerektirdiği parçalara bölebilir, atık oranını minimize edebilirsiniz.
Boru Hattı Projeniz İçin Destek Alın
33 yıllık tecrübemizle projenize en uygun malzeme ve hizmet çözümünü sunuyoruz.
Hemen Teklif Al