Teknik Rehber
Paslanmaz Çelik Yüzey İşlemleri
2B, 2D, BA, No.4 saten, No.8 ayna parlatma, dekapaj, pasivasyon ve elektropolisaj yöntemleri, yüzey pürüzlülüğü (Ra) değerleri ve uygulama alanlarına göre doğru yüzey seçim rehberi.
Paslanmaz çelik yüzey işlemi, malzemenin estetik görünümünü, korozyon direncini, hijyen özelliklerini ve fonksiyonel performansını doğrudan etkileyen kritik bir üretim aşamasıdır. Doğru yüzey işlemi seçimi, uygulamanın gereksinimlerine göre yapılmalıdır: gıda endüstrisinde temizlenebilirlik ön plandayken, mimari uygulamalarda estetik görünüm, kimya endüstrisinde ise korozyon direnci belirleyici faktördür. Bu kapsamlı rehberde, tüm standart paslanmaz çelik yüzey işlemi türlerini, mekanik ve kimyasal işleme yöntemlerini, yüzey pürüzlülüğü değerlerini ve sektörel bazda doğru yüzey seçimini detaylı olarak ele alıyoruz.
Haddeleme Yüzey İşlemleri (Mill Finishes)
Haddeleme yüzey işlemleri, paslanmaz çelik levha ve ruloların üretim sürecinde doğrudan elde edilen yüzeylerdir. Bu işlemler, ek mekanik veya kimyasal işleme gerektirmeden kullanılabilir ve endüstriyel uygulamalarda standart yüzey olarak kabul edilir.
No.1 – Sıcak Haddelenmiş, Tavlanmış ve Dekapajlı
No.1 yüzey, sıcak haddeleme sonrası tavlama ve dekapaj işlemiyle elde edilir. Pürüzlü, mat ve homojen olmayan bir görünüme sahiptir. Ra (yüzey pürüzlülüğü) değeri tipik olarak 3,0-7,0 µm aralığındadır. Estetik kaygının olmadığı endüstriyel uygulamalarda, yapısal elemanlarda ve sonradan mekanik işleme uygulanacak yarı mamullerde kullanılır. Fiyat açısından en ekonomik yüzey seçeneğidir.
2D – Soğuk Haddelenmiş, Tavlanmış ve Dekapajlı
2D yüzey, soğuk haddeleme sonrası tavlama ve dekapaj işlemiyle oluşturulur. No.1'e göre daha düzgün ve homojen bir mat görünüm sunar. Ra değeri tipik olarak 0,25-1,0 µm aralığındadır. Endüstriyel ekipmanlar, kimyasal tanklar ve sonradan işlenecek ürünlerde standart yüzey olarak tercih edilir.
2B – Soğuk Haddelenmiş, Tavlanmış, Dekapajlı ve Temper Mili Geçişli
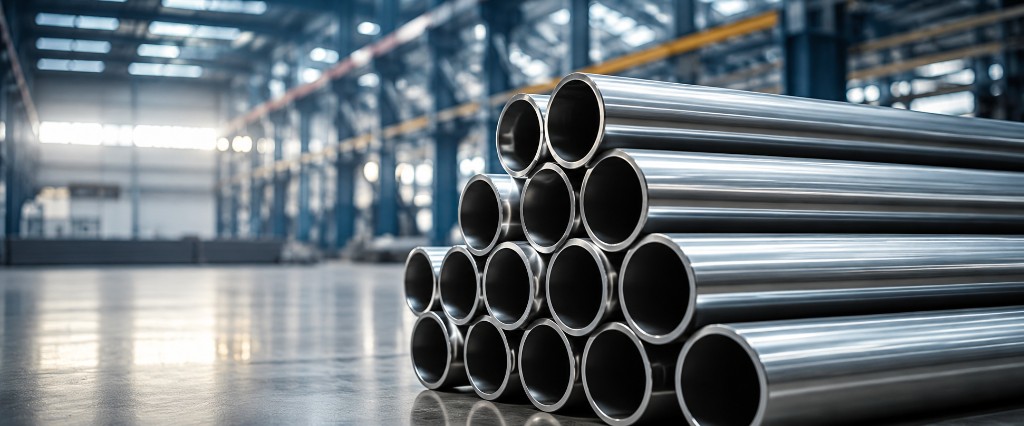
2B yüzey, 2D işleme ek olarak parlatılmış silindirler arasından son bir geçiş (skin pass) yapılarak elde edilir. Sonuç, pürüzsüz ve hafif yansıtıcı gri bir yüzeydir. Ra değeri tipik olarak 0,1-0,5 µm aralığındadır. 2B yüzey, paslanmaz çelik endüstrisinde en yaygın kullanılan standart yüzeydir. Paslanmaz borular ve profillerin büyük çoğunluğu 2B yüzey ile üretilir. Gıda ekipmanları, mutfak malzemeleri ve genel endüstriyel uygulamalar için uygundur.
BA – Parlak Tavlanmış (Bright Annealed)
BA yüzey, soğuk haddelenmiş malzemenin hidrojen veya amonyak atmosferinde (oksijensiz ortamda) tavlanmasıyla elde edilir. Dekapaj gerektirmeyen bu işlem, parlak ve yansıtıcı bir yüzey oluşturur. Ra değeri tipik olarak 0,05-0,20 µm aralığındadır. BA yüzey, dekoratif uygulamalar, mutfak ekipmanları, otomotiv trim parçaları ve ayna parlatma için başlangıç malzemesi olarak kullanılır. Yüksek yansıtıcılığı ve düşük pürüzlülüğü sayesinde temizlenebilirlik açısından da mükemmel performans gösterir.
Mekanik Yüzey İşlemleri
Mekanik yüzey işlemleri, aşındırıcı bantlar, fırçalar, polisaj pastaları veya kumlama ile yüzeyin fiziksel olarak işlenmesidir. Bu işlemler, istenilen estetik görünüm ve pürüzlülük değerine ulaşmak için haddeleme sonrası uygulanır.
No.3 – Kaba Fırçalanmış
No.3 yüzey, 80-100 grit aşındırıcı bantlarla tek yönlü taşlama ile elde edilir. Belirgin fırça çizgileri görünür ve endüstriyel bir estetik sunar. Ra değeri tipik olarak 0,5-1,0 µm aralığındadır. Mutfak ekipmanları, endüstriyel kaplamalar ve dekoratif olmayan yapısal uygulamalarda kullanılır.
No.4 – Saten Fırçalanmış (Satin Finish)
No.4 saten yüzey, 120-180 grit aşındırıcı bantlarla tek yönlü fırçalama ile oluşturulur. İnce, homojen fırça çizgileri ile zarif ve modern bir görünüm sağlar. Ra değeri tipik olarak 0,2-0,5 µm aralığındadır. Mimari cephe kaplamaları, asansör kabin kapıları, mutfak tezgahları, restoran ekipmanları ve dekoratif panellerde en çok tercih edilen yüzey işlemidir. 304 kalite paslanmaz çelikte saten yüzey, estetik ve fonksiyonelliği bir arada sunan ideal bir seçimdir.
No.8 – Ayna Parlatma (Mirror Polish)
No.8 ayna yüzey, kademeli olarak ince aşındırıcılarla (320 grit'ten başlayarak 800-1200 grit'e kadar) polisaj yapılarak ve son aşamada polisaj pastası ile parlatılarak elde edilir. Ayna gibi yansıtıcı, pürüzsüz ve parlak bir görünüm sunar. Ra değeri tipik olarak 0,02-0,10 µm aralığındadır. Dekoratif cephe kaplamaları, lüks iç mekan tasarımı, ayna ve reflektör uygulamaları, mücevherat vitrinleri ve üst segment mimari projelerde kullanılır. Ayna parlatma işlemi zaman ve işçilik yoğun olduğundan, en maliyetli mekanik yüzey işlemidir.
Bilyalı Kumlama (Bead Blasting)
Bilyalı kumlama, cam veya seramik bilyalar ile yüzeyin bombardıman edilmesiyle homojen, mat ve yönsüz bir yüzey dokusu oluşturur. Ra değeri kullanılan bilya boyutuna bağlı olarak 0,8-3,0 µm aralığında değişir. Parmak izi ve çizikleri gizleme özelliği sayesinde dış cephe kaplamaları, heykel ve sanat eserleri ve anti-slip (kaymaz) yüzey gerektiren uygulamalarda tercih edilir.
Kimyasal Yüzey İşlemleri
Dekapaj (Pickling)
Dekapaj, asit solüsyonları kullanılarak paslanmaz çelik yüzeyindeki oksit tabakası, kaynak renk değişimleri ve kontaminasyonun giderilmesi işlemidir. Tipik dekapaj solüsyonu %8-20 nitrik asit (HNO₃) ve %0,5-5 hidroflorik asit (HF) karışımından oluşur. İşlem sıcaklığı 40-60°C ve süre 10-60 dakika arasında değişir. Dekapaj, kaynak sonrası ısı etki bölgesindeki krom-tükenmiş tabakayı uzaklaştırarak korozyon direncini yeniden sağlar. Boru, profil ve kaynaklı birleştirmelerde dekapaj standart bir prosedürdür.
Pasivasyon (Passivation)
Pasivasyon, paslanmaz çelik yüzeyindeki serbest demir ve diğer kontaminantları uzaklaştırarak koruyucu krom oksit pasif tabakasının güçlendirilmesi işlemidir. ASTM A967 standardına göre nitrik asit (%20-50 HNO₃, 30-60 dakika) veya sitrik asit (%4-10, 30-120 dakika) solüsyonları kullanılır. Pasivasyon, dekapajdan farklı olarak yüzey topografyasını değiştirmez; sadece kimyasal bileşimi optimize eder. Makine işleme, taşlama ve montaj sonrası yüzeyde kalan demir partikülleri pas oluşumuna neden olabileceğinden, pasivasyon kritik uygulamalarda zorunludur.
Elektropolisaj (Electropolishing)
Elektropolisaj, elektrokimyasal bir süreçle yüzeyden kontrollü metal çözündürmesi yaparak ultra pürüzsüz, parlak ve hijyenik bir yüzey oluşturan ileri bir işlemdir. İş parçası anot olarak fosforik asit ve sülfürik asit karışımından oluşan elektrolit banyosuna daldırılır. DC akım uygulandığında yüzeydeki çıkıntılar ve mikro pürüzler öncelikli olarak çözünerek yüzey düzleşir. Ra değeri tipik olarak 0,1-0,4 µm'den 0,01-0,10 µm'ye düşürülebilir.
Elektropolisaj, mekanik parlatmadan farklı olarak yüzeyde gömülü abrazif partikül veya deforme olmuş metal tabakası bırakmaz. Sonuçta elde edilen yüzey, mekanik parlak yüzeye göre çok daha üstün korozyon direncine sahiptir. İlaç endüstrisi, biyoteknoloji, yarı iletken üretimi, gıda işleme ve ultra temiz su sistemlerinde elektropolisaj zorunlu bir yüzey işlemidir. 316L kalite paslanmaz çelikte elektropolisaj uygulandığında korozyon direnci önemli ölçüde artmaktadır. Gıda sektöründe paslanmaz çelik kullanımı hakkındaki rehberimizde yüzey işleminin hijyen üzerindeki etkisini detaylı olarak inceliyoruz.
Yüzey Pürüzlülüğü (Ra) ve Ölçüm Yöntemleri
Yüzey pürüzlülüğü, yüzeyin mikro geometrik düzensizliklerini sayısal olarak ifade eden bir parametredir. Ra (Aritmetik Ortalama Pürüzlülük) değeri, profil eğrisinin ortalama çizgisinden sapmaların aritmetik ortalamasıdır ve mikrometre (µm) birimi ile ifade edilir. Profilometre cihazları ile ölçülen Ra değeri, yüzey işlemi kalite kontrolünde temel parametredir.
Yüzey pürüzlülüğü değerleri, uygulama gereksinimlerine göre belirlenir. Gıda endüstrisinde ürün temas yüzeyleri için Ra ≤ 0,8 µm (3A ve EHEDG standartları) gereklidir. İlaç ve biyoteknoloji endüstrisinde Ra ≤ 0,4 µm (ASME BPE standardı) istenir. Ultra temiz uygulamalarda Ra ≤ 0,25 µm veya daha düşük değerler hedeflenir. Mimari ve dekoratif uygulamalarda ise estetik görünüm Ra değerinden daha belirleyicidir.
Uygulama Alanına Göre Yüzey Seçimi
Gıda ve içecek endüstrisinde 2B, No.4 saten veya elektropolisaj yüzeyler tercih edilir. Temizlenebilirlik ve bakteri tutunma direnci açısından pürüzsüz yüzeyler zorunludur. İlaç ve biyoteknoloji sektöründe elektropolisaj standart yüzey işlemidir; ASME BPE ve GAMP standartları Ra ≤ 0,5 µm gerektirir. Mimari ve dekoratif uygulamalarda No.4 saten, No.8 ayna veya özel dokulu yüzeyler projenin estetik gereksinimlerine göre seçilir. Kalite seçim asistanımız ile projenize uygun malzeme ve yüzey kombinasyonunu belirleyebilirsiniz.
Kimya ve petrokimya endüstrisinde korozyon direnci ön plana çıkar; dekapaj ve pasivasyon sonrası 2B yüzey yeterli olurken, yüksek korozif ortamlarda elektropolisaj ek koruma sağlar. Deniz ve offshore uygulamalarında 316 kalite malzeme ile birlikte dekapaj ve pasivasyon zorunludur. Dış cephe mimarisinde parmak izi direnci, UV stabilitesi ve temizlenebilirlik açısından No.4 saten veya bilyalı kumlama yüzeyler ideal seçimdir.
Yüzey işlemi seçimi, proje maliyetini de doğrudan etkiler. 2B ve 2D gibi haddeleme yüzeyleri en ekonomik seçeneklerken, No.8 ayna ve elektropolisaj en maliyetli işlemlerdir. Doğru yüzey işlemi seçimi, hem teknik gereksinimleri karşılamak hem de gereksiz maliyet oluşturmamak adına büyük önem taşır. Upinox olarak farklı yüzey işlemlerinde boru ve profil ürünlerimizi geniş stokta tutmaktayız.
Özel Yüzey İşlemli Paslanmaz Çelik mi Arıyorsunuz?
Saten, ayna, elektropolisaj ve özel yüzey işlemlerinde uzman ekibimizle iletişime geçin.
Hemen Teklif Al